Os tubos do reformador em uma planta de ferro com redução direta (DRI) não são tubos trocadores de calor comuns. Eles ficam dentro de um reformador acionado, onde o gás natural, o vapor e o gás ...
READ MORE
 Página inicial / Notícias / Notícias da indústria / Engenharia para Aquecedores a Fogo: Projeto, Metalurgia de Tubos e Entrega EPC
2026-10-09
Um aquecedor de destilação a vácuo pode passar seu equilíbrio de calor no papel e ainda inchar seus tubos em dois anos. O valor do dever estava correto. O que falhou foi uma decisão tomada em outra disciplina: um limite de fluxo aumentado para economizar área de superfície, um espaçamento do queimador reduzido para caber na trama, um suporte de tubo movido para simplificar a fabricação.
Então aqui está a resposta curta antes dos detalhes. A engenharia de um aquecedor a fogo é um exercício de acoplamento, não um cálculo térmico. O regime de processo, a metalurgia da bobina, a estrutura mecânica, o controle de combustão e os limites de transporte devem estar próximos, pois o mais fraco deles define o intervalo de manutenção.
Quando um aquecedor é comprado como uma classificação térmica com hardware conectado, as lacunas entre as disciplinas reaparecem mais tarde como pontos quentes. Seis fluxos de engenharia devem ser desenvolvidos em paralelo, cada um produzindo informações das quais os outros dependem.
| Transmitir | Resultados típicos | Modo de falha se subprojetado |
|---|---|---|
| Processo e design térmico | Balanço de calor, layout da bobina, perfil de fluxo, calado e cálculos de fluxo | Coqueamento, pontos quentes, vida útil curta da bobina |
| Metalurgia de bobinas e fabricação de tubos | Seleção de ligas, fundição centrífuga, procedimentos de soldagem, tolerâncias dimensionais | Ruptura por fluência, carburação, adelgaçamento da parede |
| Mecânica, estrutural e refratária | Revestimento, suportes, juntas de dilatação, estruturas metálicas de pilhas e dutos, projetos eólicos e sísmicos | Rachaduras, vazamentos, danos por vibração |
| Combustão e controles | Seleção e espaçamento do queimador, relação ar/combustível, controle de tiragem e temperatura, intertravamentos | Impacto de chama, pós-combustão, operação instável |
| Fabricação, inspeção e controle de qualidade | Soldagem, tratamento térmico pós-solda, END, testes hidrostáticos, controle dimensional | Retrabalho do site, inicialização atrasada |
| Transporte e montagem | Modularização, pontos de elevação, transporte roll-on/roll-off, sequência de montagem no local | Módulos danificados, guindastes ociosos, atrasos no cronograma |
A sequência é tão importante quanto o conteúdo: o layout da bobina alimenta o projeto mecânico e o projeto mecânico alimenta os limites de transporte. Em projetos divididos entre vários empreiteiros, é no espaço entre esses fluxos que residem os problemas.
O dever dimensiona o aquecedor; o fluxo decide quanto tempo dura. O fluxo radiante médio é o valor da folha de dados, mas o tubo que falha primeiro fica na zona de pico de fluxo, geralmente ao lado dos queimadores ou nos tubos de blindagem onde começa a seção radiante.
As boas práticas mantêm a relação entre pico e média entre aproximadamente 1,3 e 2,0, dependendo do serviço, e mantêm o pico abaixo de um teto que é muito mais baixo para serviços de vácuo, coque e resíduos do que para fluxos limpos e de alta velocidade. A taxa de coqueamento e os danos por fluência aumentam acentuadamente com a temperatura do metal do tubo, de modo que um pequeno excesso local consome silenciosamente anos de duração da operação.
A velocidade da massa é a alavanca que reduz a temperatura da parede sem alterar o regime. Duas bobinas com área de superfície idêntica podem funcionar em temperaturas de parede muito diferentes se suas velocidades internas diferirem, e a mais lenta geralmente parece mais barata na cotação.
Nossa nota sobre seleção de aquecedores acionados e aplicações de engenharia na indústria petroquímica cobre essa lógica de seleção com mais profundidade.
A seleção da liga é enquadrada como uma questão de temperatura. É também uma questão de carburação, corrosão e soldabilidade.
A fundição centrífuga proporciona aos tubos de reformador, fissuração e bobina radiante uma estrutura de grão colunar com melhor resistência à fluência do que a fundição estática, e é por isso que domina o serviço em altas temperaturas. As seleções típicas vão desde aço carbono e 1,25Cr–2,25Cr em temperaturas moderadas, até 9Cr–1Mo para hidroprocessamento e reforma a vapor, até classes austeníticas como 347H e ligas modificadas por HP, onde as temperaturas do metal excedem aproximadamente 900 °C.
Os detalhes que decidem se a metalurgia sobrevive são menos visíveis: procedimento de soldagem e tratamento térmico pós-soldagem para material 9Cr, tolerância na espessura e ovalidade da parede e limpeza do furo. Uma pequena porcentagem da variação da espessura da parede altera tanto a tensão quanto a transferência de calor e, em tubos cheios de catalisador, altera a queda de pressão de todo o reator.
 Tubo de craqueamento personalizado para fornos de bobina radiante Tubo de bobina radiante de substituição para fornos de craqueamento de alta temperatura; espessura da parede, ovalidade, limpeza do furo e detalhes de soldagem influenciam a tensão, a transferência de calor e os intervalos de desligamento. Ver Produto →
Em uma substituição de bobina radiante ou rachada, o tubo não é um acessório do aquecedor. É o componente que define o intervalo de desligamento.
Os aquecedores de refinaria parecem semelhantes nos desenhos de elevação e se comportam de maneira muito diferente em serviço.
 Aquecedor personalizado para ADU e VDU Projetado para destilação atmosférica e a vácuo, este aquecedor a fogo oferece aquecimento uniforme em várias zonas, alta eficiência térmica e construção resistente à corrosão para pré-aquecimento de petróleo bruto em refinarias. Ver Produto →
Em todos os casos, o engenheiro de processo define o envelope de fluxo e velocidade, e o engenheiro mecânico deve fornecer uma bobina que os mantenha sem queda excessiva de pressão.
Os aquecedores químicos pressionam com mais força os mesmos componentes. Os fornos de craqueamento de etileno operam com temperaturas de saída da bobina na região de 800-870 °C com tempos de residência curtos, o que significa alto fluxo, tubos de alta liga e layouts de queimadores que mantêm um perfil de calor uniforme ao longo da bobina. As unidades de estireno adicionam um superaquecedor a vapor, as unidades de desidrogenação de propano e de conversão de olefinas precisam de calor de reação fornecido em um perfil controlado, e os reformadores de hidrogênio dependem da uniformidade da temperatura da parede do tubo em toda a caixa radiante.
 Forno de craqueamento de etileno personalizado para pirólise de hidrocarbonetos Para produção de etileno por craqueamento a vapor, com seções radiantes e de convecção otimizadas e queimadores avançados para aquecimento preciso e uniforme em alta temperatura. Ver Produto →
A lição de engenharia é que a uniformidade do fluxo é um resultado por si só, demonstrada na fase de layout do queimador, e não descoberta no comissionamento.
Uma vez fixado o projeto térmico, três questões mecânicas decidem se ele sobreviverá em serviço.
A acessibilidade pertence a esta lista. Se um tubo não puder ser substituído sem cortar um membro estrutural, o aquecedor custará mais em vinte anos do que economizou na compra.
A fase final de engenharia frequentemente decide o cronograma. As seções radiantes e os módulos de convecção são fabricados na medida em que o transporte permite, o que move a soldagem, o tratamento térmico pós-soldagem, os testes não destrutivos e os testes hidrostáticos para um ambiente controlado, em vez de um composto local.
Os limites de transporte são restrições genuínas de projeto. Uma base de equipamentos pesados de aproximadamente 40.000 m² com uma sala de montagem de 20.000 m² e capacidade de elevação de 150 t definem o limite superior do peso do módulo; um cais roll-on/roll-off dedicado, com cerca de 200 m de comprimento, 8 m de profundidade de água e capacidade para movimentos roll-on de 50.000 t, estabelece o limite superior no tamanho do módulo para entrega no exterior. Esses números pertencem à revisão do projeto mecânico, e não a uma cotação de remessa emitida três meses depois.
Um aquecedor que passou no teste de desempenho ainda pode falhar no primeiro ano e as causas raramente são exóticas.
Figura 2: Divisão ilustrativa extraída da experiência operacional, oferecida como um alerta para revisão e não como uma afirmação estatística. O ajuste do queimador, o ajuste do oxigênio e o controle da tiragem são responsáveis pela maior parte dos problemas iniciais, e todos os três são atividades de comissionamento e não defeitos de projeto. Os danos ao tubo ocupam o segundo lugar porque é onde finalmente aparecem os comprometimentos anteriores no fluxo, na liga e na velocidade. A resposta prática é uma pesquisa estruturada de pontos críticos nas primeiras semanas de operação, repetida após a primeira paralisação planejada.
Antes de liberar um pedido de aquecedor acionado, obtenha resposta para cada uma delas por escrito, e não em notas de reunião.
Não. O dever define quanto calor é transferido; o fluxo e a área de superfície decidem o tamanho da caixa. Aceitar um fluxo mais alto reduz a área de superfície e o custo inicial, e normalmente encurta o tempo entre o descoqueamento ou a substituição do tubo.
Sempre que o processo puder depositar material na parede do tubo, como em destilação a vácuo, coqueamento e serviços de resíduos, ou quando a temperatura de saída estiver próxima do limite de fluência da liga. Fluxos limpos e de alta velocidade toleram picos mais altos.
O suficiente para que o desequilíbrio normal do fluxo, uma troca de queimador e uma variação modesta de alimentação não possam empurrar a temperatura do metal do tubo além do valor de projeto. Em um tubo de liga fundida, a margem medida em dezenas de graus não é conservadora.
Perfis de fluxo, cálculos de velocidade, documentação de ligas e soldagem, registros de inspeção e um plano de transporte verificado em relação aos limites reais de içamento e transporte.
A engenharia de um aquecedor a lenha não é um cálculo repetido em maior escala. É uma cadeia de decisões em que as respostas térmicas, metalúrgicas, mecânicas e logísticas devem concordar antes do início da fabricação, e onde a opção mais barata em qualquer elo único tende a reaparecer mais tarde como um custo operacional.
Se você estiver especificando um novo aquecedor, uma substituição de bobina ou uma reforma, envie para nossa equipe de engenharia o plantão, o serviço e a rota de transporte , e diremos qual link provavelmente regerá seu projeto.
Os tubos do reformador em uma planta de ferro com redução direta (DRI) não são tubos trocadores de calor comuns. Eles ficam dentro de um reformador acionado, onde o gás natural, o vapor e o gás ...
READ MOREUma bobina radiante que falha no mês 18, em vez do ano cinco, faz mais do que interromper a produção de etileno. Isso força um desligamento não planejado, uma elevação do guindaste e uma reavali...
READ MOREA seção de convecção de um aquecedor aceso é onde a eficiência térmica é ganha ou perdida. O gás de combustão sai da seção radiante a 400–650 °C, transportando até 35% do calor liberado pelo...
READ MOREDepois de três anos em uma unidade de coqueamento retardado, a temperatura de saída dos gases de combustão de um aquecedor acionado passou de 180 °C para 246 °C. Os queimadores foram sintonizado...
READ MORE
A série de acessórios para fornos fornece componentes essenciais que garantem a operação segura, eficiente e confiável de fornos industriais. De queimadores e termopares a suportes refratários e si...
See Details
Nosso aquecedor para unidade de viscorredução foi projetado para aquecimento eficiente de matérias-primas de hidrocarbonetos pesados em processos de redução de viscosidade e craqueamento. Ao forn...
See Details
A série Cracking Tube foi projetada para fornos de craqueamento de alta temperatura na indústria petroquímica, proporcionando excepcional estabilidade térmica, resistência à corrosão e confiabilida...
See Details
Os superaquecedores de vapor de estireno são sistemas de forno críticos em plantas de desidrogenação de etilbenzeno que aquecem o vapor a altas temperaturas, muitas vezes acima de 800°C, para impul...
See Details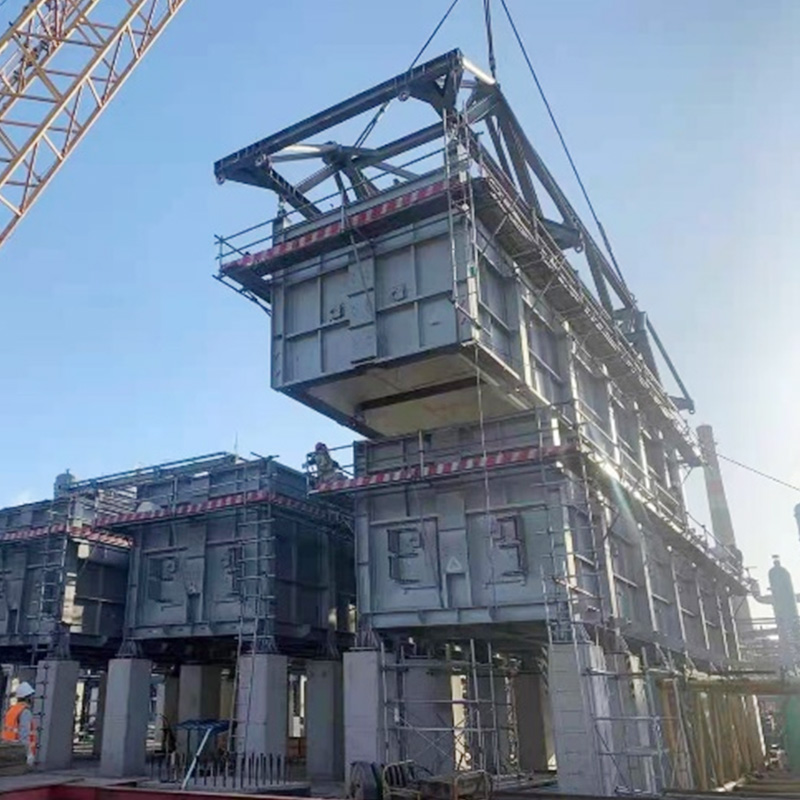
Usando COMMOS e PID inteligente para design colaborativo bidimensional, alcançando um nível de entrega digital.
See Details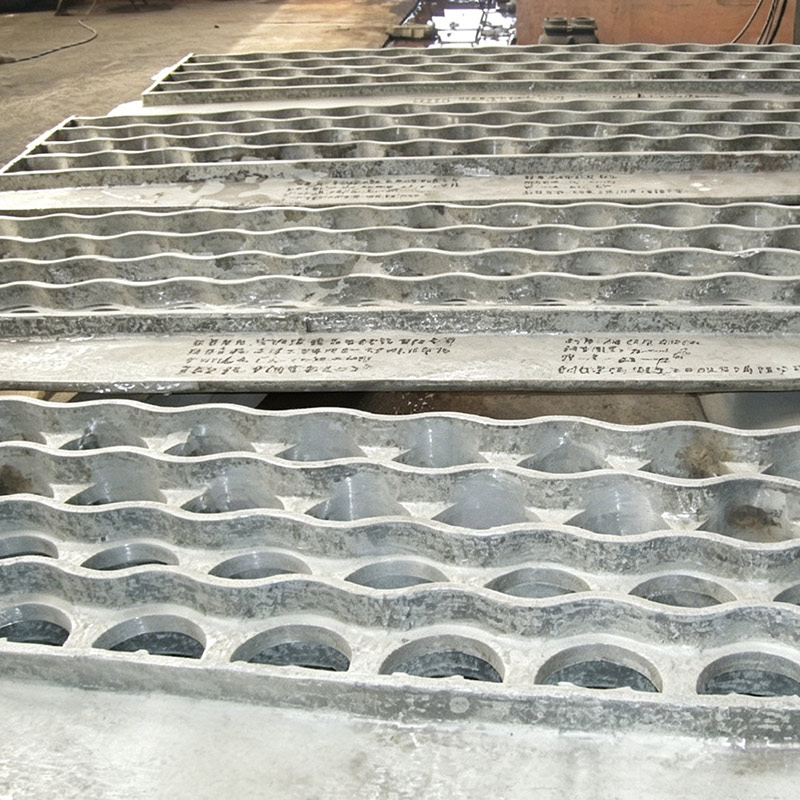
As chapas tubulares fundidas têm boa resistência ao calor e integridade estrutural e são comumente usadas em indústrias como petroquímica, fertilizantes e usinas de energia. Recomenda-se o uso de m...
See DetailsTelefone
+86 189 5262 7611
+86-(0)523 8498 2299
Endereço
No.20, Fuyang Road, cidade de Jingjiang, província de Jiangsu, China
Mídia