Os tubos do reformador em uma planta de ferro com redução direta (DRI) não são tubos trocadores de calor comuns. Eles ficam dentro de um reformador acionado, onde o gás natural, o vapor e o gás ...
READ MORE
 Página inicial / Notícias / Notícias da indústria / Tubos DRI Reformer: Materiais, Projeto, Modos de Falha e Guia de Aquisição
2026-10-02
Os tubos do reformador em uma planta de ferro com redução direta (DRI) não são tubos trocadores de calor comuns. Eles ficam dentro de um reformador acionado, onde o gás natural, o vapor e o gás reciclado reagem a aproximadamente 850-950°C para produzir o hidrogênio e o monóxido de carbono que reduzem o minério de ferro. Quando esses tubos se deformam, carburizam ou racham, o módulo DRI perde o gás redutor e a produção é interrompida. A conclusão prática: especifique os tubos do reformador DRI primeiro pela condição de operação, depois pela liga, qualidade da fundição, plano de inspeção e estratégia de peças sobressalentes – e não apenas pelo preço por quilograma.
 Tubo reformador DRI A série de tubos de forno DRI da Tuopu é especialmente projetada para fornos de ferro com redução direta (DRI), oferecendo resistência superior ao calor, resistência mecânica e operação de longo prazo. Ver Produto →
Num processo típico de DRI baseado em gás, o reformador é o coração químico da planta. Ele converte uma mistura de gás natural e vapor em gás de síntese, ou gás de síntese, que é principalmente hidrogênio e monóxido de carbono. Esse gás de síntese é então alimentado no forno de cuba, onde retira o oxigênio das pelotas de minério de ferro. Os tubos do reformador são os vasos de reação: eles contêm o catalisador e transferem calor dos queimadores do forno para o gás do processo.
Os reformadores DRI geralmente operam com um potencial de carbono mais alto e uma relação vapor/carbono diferente de um reformador a vapor de metano convencional. Isso é importante porque a parede do tubo sofre altas temperaturas e uma atmosfera gasosa que pode carburar ou oxidar a liga. Um tubo que funcione bem em uma planta de hidrogênio pode não ser adequado para um reformador DRI sem uma revisão cuidadosa da composição do gás, do fluxo de calor e da ciclagem. Para uma visão mais ampla de como o reformador se enquadra no fluxograma do DRI, consulte esta revisão de Tecnologia DRI e soluções de equipamentos principais .
O projeto começa com o equilíbrio térmico e de materiais do licenciante do processo. O diâmetro do tubo, a espessura da parede e a liga são então selecionados para sobreviver a uma vida útil de fluência desejada. Uma pequena mudança na temperatura tem um grande efeito: em tubos de reformadores de alta liga, um aumento de 20°C na temperatura do metal do tubo pode reduzir a vida útil restante em aproximadamente metade. A pressão aumenta a tensão circular e o ciclo térmico adiciona danos por fadiga que não são capturados por um simples cálculo de tensão.
| Parâmetro | Faixa típica | Por que isso importa |
|---|---|---|
| Temperatura de reação | 850–950°C | Principal motivador da vida de fluência |
| Pressão operacional | 10–30 barras | Define a tensão do bastidor e a espessura da parede |
| Atmosfera de gás | H2, CO, CO2, CH4, H2O | O potencial de cementação e oxidação varia ao longo do tubo |
| Ciclos térmicos | 5–50 por ano | Adiciona dano por fadiga térmica |
| Vida de design | 80.000–120.000 horas | Define intervalos de inspeção e estratégia de reposição |
Para aquisição, o desenho do tubo geralmente especifica uma espessura mínima de parede, uma ovalidade máxima e uma expansão diametral máxima permitida após o serviço. Esses números só são significativos se o comprador e o fabricante do tubo concordarem com o método de inspeção e o ponto de referência para leituras dimensionais.
 Tubo reformador O Reformer Tube da Tuopu foi projetado para reações químicas de alta temperatura em fornos industriais, garantindo transferência de calor eficiente, integridade estrutural e longo prazo... Ver Produto →
A maioria dos tubos reformadores DRI são fundidos centrifugamente em aços de alta liga resistentes ao calor. O processo de fundição produz uma estrutura de grão colunar que é mais resistente à fluência do que uma fundição estática com a mesma química. As famílias comuns são 25Cr-35Ni (frequentemente chamada de HP) e 35Cr-45Ni, com nióbio, tungstênio ou adições de microligas usadas para estabilizar carbonetos e melhorar a resistência a altas temperaturas.
A escolha da liga é uma compensação entre resistência à fluência, resistência à carburação e soldabilidade. Um teor mais elevado de níquel geralmente melhora a resistência às atmosferas de cementação, mas pode reduzir a condutividade térmica. O nióbio e o tungstênio formam carbonetos estáveis que retardam a deformação por fluência. Um tubo com a química correta, mas com baixa qualidade de fundição – porosidade de gás, encolhimento ou uma rede de metal duro desfavorável – pode falhar precocemente, mesmo que o certificado mostre a classe correta.
Ao comparar cotações, solicite a química real medida, o relatório da estrutura do grão e os resultados dos testes não destrutivos em cada tubo – não apenas um certificado genérico do moinho. Um fornecedor que funde e usina tubos de forma centrífuga internamente pode muitas vezes controlar essas variáveis de forma mais consistente. Os mesmos controles de fabricação usados para tubos reformadores de alta temperatura se aplicam a geometrias específicas de DRI, incluindo espessura de parede, concentricidade e preparações finais.
Os tubos do reformador DRI geralmente falham lentamente e depois repentinamente. A parte lenta é a fluência: o diâmetro do tubo aumenta, a parede fica mais fina e a liga perde resistência. A parte repentina é uma rachadura ou protuberância que força um desligamento não planejado. A inspeção é, portanto, uma ferramenta de gerenciamento de vida, e não um teste de aceitação único.
Um plano de inspeção prático combina verificações visuais, leituras dimensionais e pelo menos um método volumétrico, como teste ultrassônico. A frequência depende da severidade da operação, mas muitas plantas de DRI inspecionam os tubos a cada 12–24 meses e após qualquer variação significativa de temperatura.
Comprar tubos reformadores não é como comprar tubos. O tubo é uma parte de pressão, um recipiente de catalisador e uma superfície de transferência de calor ao mesmo tempo. A especificação de compra deve tornar o fornecedor responsável pelos resultados mensuráveis, não apenas pela química.
Para um projeto DRI, o pedido do tubo do reformador deve ser coordenado com o projeto do reformador, a carga do catalisador e o coletor de saída. Um fornecedor com experiência em fundição, usinagem e montagem pode reduzir o risco de interface entre esses itens.
A vida útil projetada é normalmente de 80.000 a 120.000 horas, mas a vida real depende da temperatura do metal do tubo, da composição do gás e do ciclo. Os tubos que funcionam acima da temperatura projetada ou sofrem paradas frequentes podem precisar ser substituídos mais cedo. Medições regulares de diâmetro são a maneira mais simples de rastrear a vida útil restante.
Às vezes, mas não automaticamente. Os reformadores de DRI podem ter um potencial de carbono e uma composição de gás diferentes. A liga deve ser verificada quanto à resistência à carburação e à fluência sob as condições reais de DRI. Um tubo aceitável para uma planta de hidrogênio pode não ser ideal para um reformador DRI.
Muitos operadores inspecionam os tubos a cada 12–24 meses. O intervalo deve ser reduzido se a planta apresentar superaquecimento, problemas no catalisador ou ciclos térmicos frequentes. Uma inspeção inicial no comissionamento também é útil para comparações futuras.
Os tubos reformadores DRI são um item de longo alcance e de alta consequência. A especificação correta equilibra resistência à fluência, resistência à carburação, qualidade de fundição e acesso à inspeção. Para discutir uma especificação específica de tubo reformador DRI, solicite um orçamento e compartilhe os dados do processo, desenho do tubo e cronograma de entrega necessário.
Os tubos do reformador em uma planta de ferro com redução direta (DRI) não são tubos trocadores de calor comuns. Eles ficam dentro de um reformador acionado, onde o gás natural, o vapor e o gás ...
READ MOREUma bobina radiante que falha no mês 18, em vez do ano cinco, faz mais do que interromper a produção de etileno. Isso força um desligamento não planejado, uma elevação do guindaste e uma reavali...
READ MOREA seção de convecção de um aquecedor aceso é onde a eficiência térmica é ganha ou perdida. O gás de combustão sai da seção radiante a 400–650 °C, transportando até 35% do calor liberado pelo...
READ MOREDepois de três anos em uma unidade de coqueamento retardado, a temperatura de saída dos gases de combustão de um aquecedor acionado passou de 180 °C para 246 °C. Os queimadores foram sintonizado...
READ MORE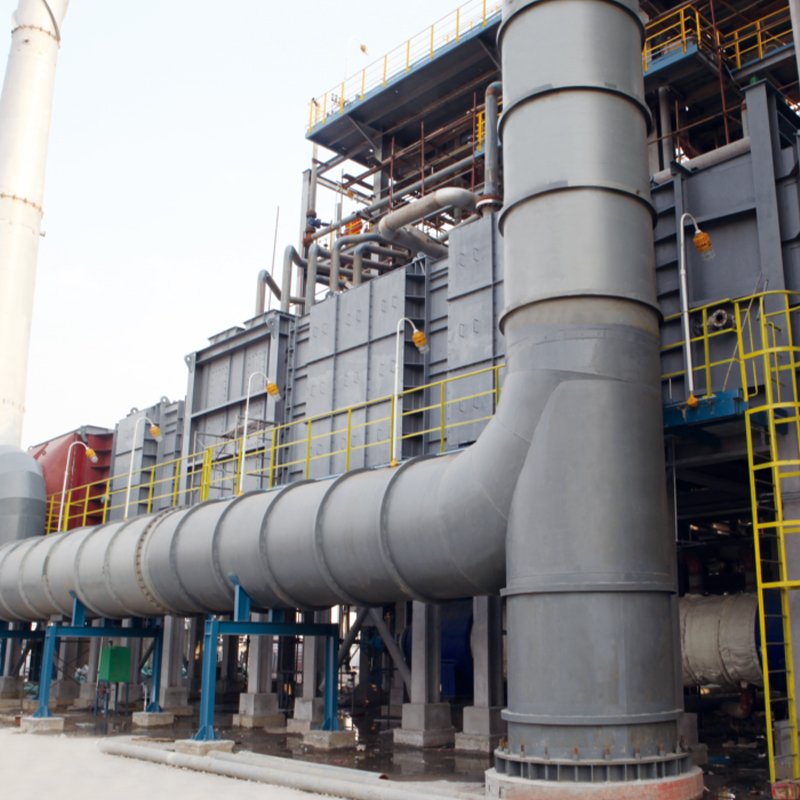
A série de acessórios para fornos fornece componentes essenciais que garantem a operação segura, eficiente e confiável de fornos industriais. De queimadores e termopares a suportes refratários e si...
See Details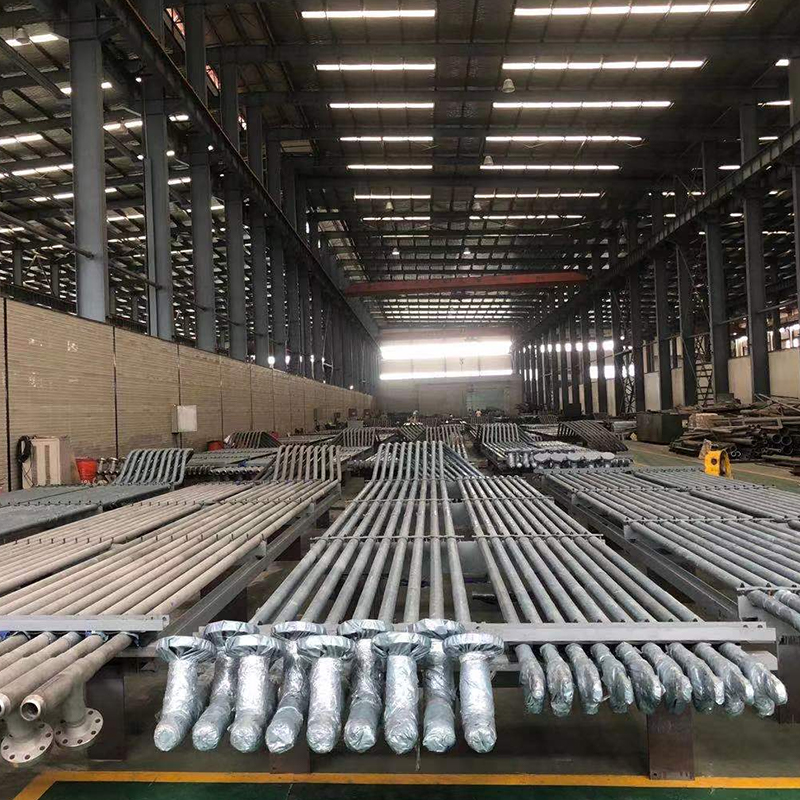
A série Cracking Tube foi projetada para fornos de craqueamento de alta temperatura na indústria petroquímica, proporcionando excepcional estabilidade térmica, resistência à corrosão e confiabilida...
See Details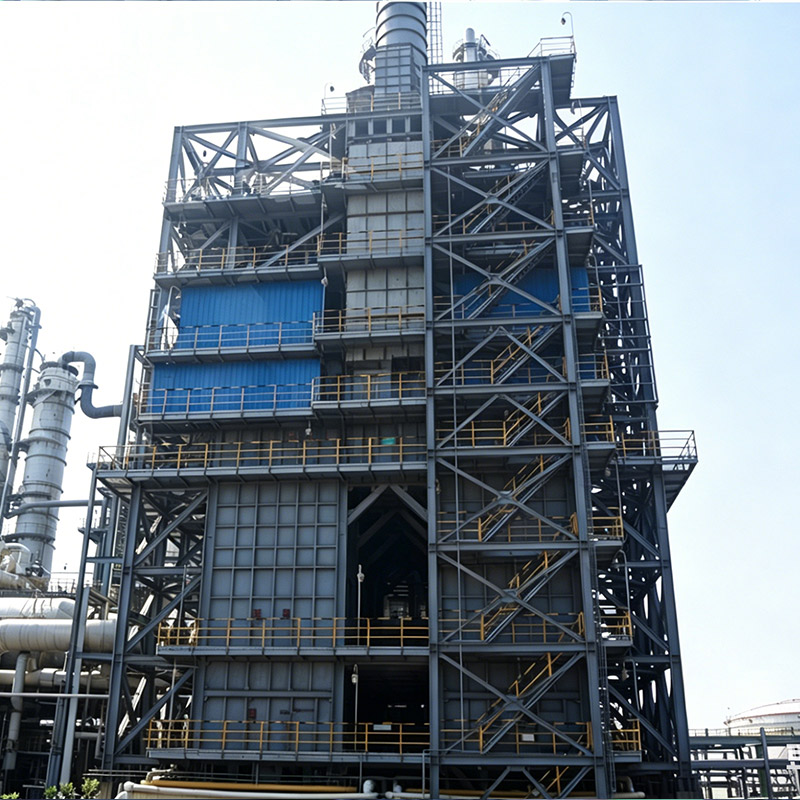
Os superaquecedores de vapor de estireno são sistemas de forno críticos em plantas de desidrogenação de etilbenzeno que aquecem o vapor a altas temperaturas, muitas vezes acima de 800°C, para impul...
See Details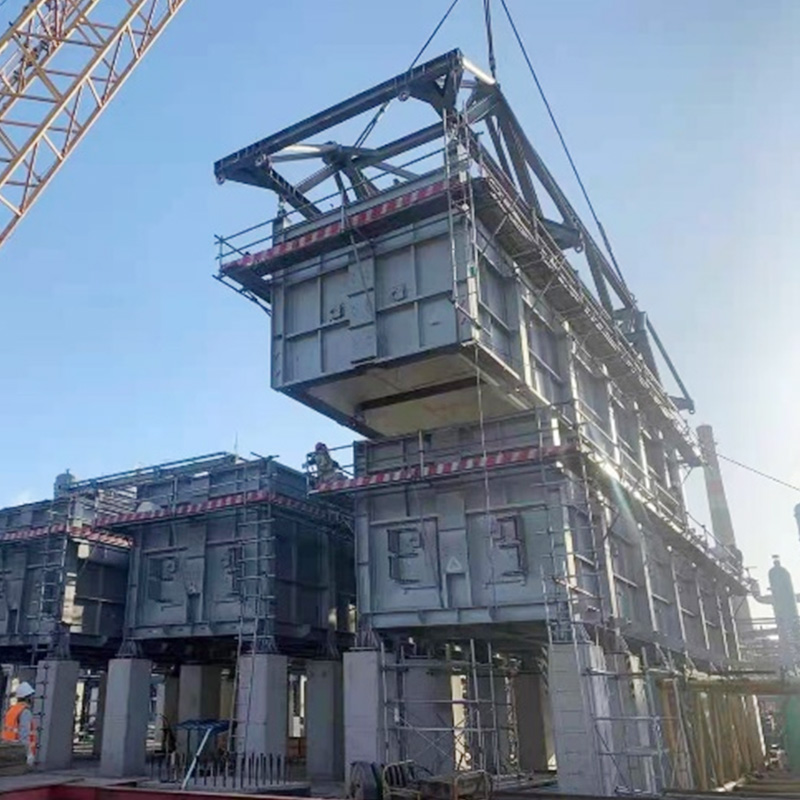
Usando COMMOS e PID inteligente para design colaborativo bidimensional, alcançando um nível de entrega digital.
See Details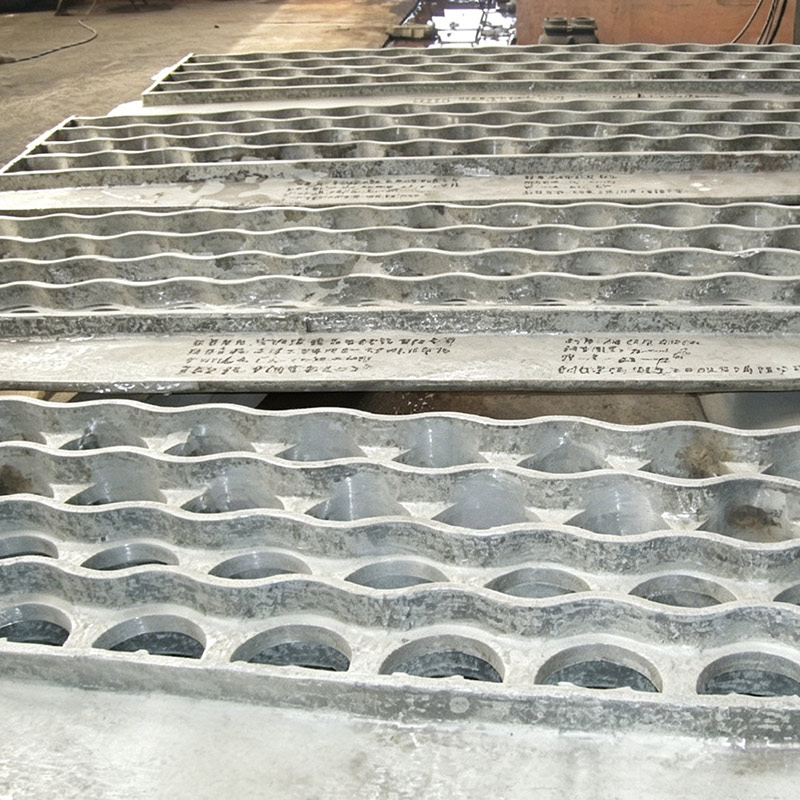
As chapas tubulares fundidas têm boa resistência ao calor e integridade estrutural e são comumente usadas em indústrias como petroquímica, fertilizantes e usinas de energia. Recomenda-se o uso de m...
See Details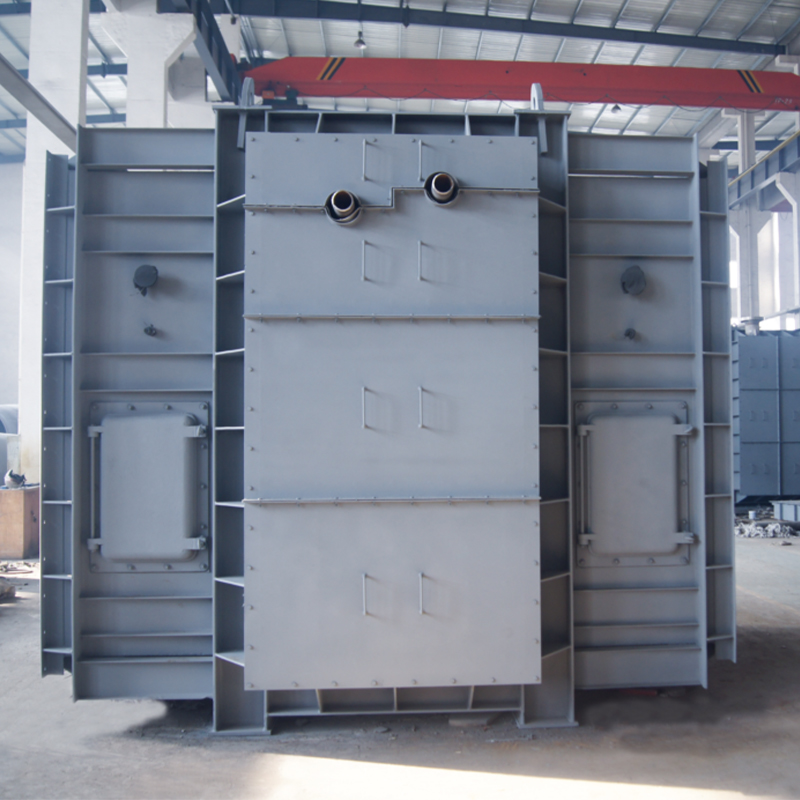
O Módulo de Seção de Convecção e Módulo de Seção Radiante foi projetado para otimizar a transferência de calor e a eficiência energética em fornos industriais. Combinando tecnologias avançadas de c...
See DetailsTelefone
+86 189 5262 7611
+86-(0)523 8498 2299
Endereço
No.20, Fuyang Road, cidade de Jingjiang, província de Jiangsu, China
Mídia